Νέα

Ποια συστήματα συνθέτουν μια σύγχρονη γραμμή παραγωγής μπλοκ σκυροδέματος;

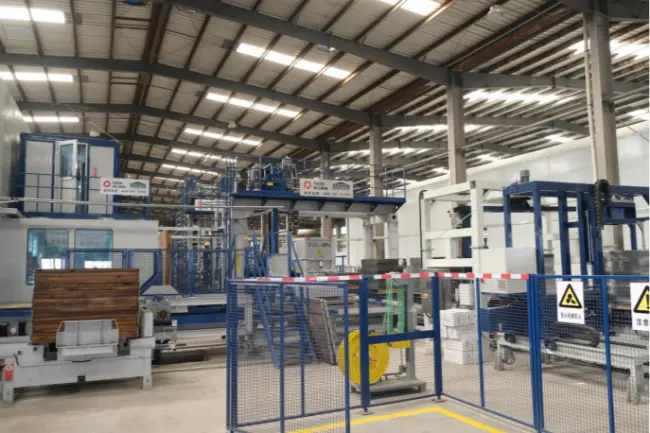
Μια σύγχρονη γραμμή παραγωγής μπλοκ σκυροδέματος αποτελείται από πολλά διασυνδεδεμένα συστήματα: αποθήκευση και παρτίδα πρώτων υλών, ανάμιξη σκυροδέματος, μεταφορά υλικού, σχηματισμός τεμαχίων, χειρισμός παλετών, σκλήρυνση, κύβους και συσκευασία τελικού προϊόντος και κεντρικό έλεγχο. Μαζί, αυτά τα συστήματα μετατρέπουν αδρανή, τσιμέντο, νερό και άλλα κατάλληλα υλικά σε έτοιμους τσιμεντόλιθους και προϊόντα οδοστρώματος μέσω μιας συντονισμένης διαδικασίας κατασκευής.

Ωστόσο, μια γραμμή παραγωγής δεν είναι απλώς μια συλλογή μηχανημάτων εγκατεστημένων στο ίδιο εργοστάσιο. Κάθε σύστημα πρέπει να λειτουργεί με συμβατή ταχύτητα, να χειρίζεται τον απαιτούμενο όγκο υλικού και να ανταποκρίνεται στις απαιτήσεις παραγωγής του επόμενου σταδίου. Υψηλής απόδοσηςμηχανή κατασκευής μπλοκ, για παράδειγμα, δεν μπορεί να αποδώσει την αναμενόμενη απόδοση του εάν ο αναμικτήρας παρέχει το σκυρόδεμα πολύ αργά ή το σύστημα σκλήρυνσης δεν μπορεί να επεξεργαστεί έγκαιρα τα χυτευμένα προϊόντα.


Για τους κατασκευαστές που σχεδιάζουν ένα νέο εργοστάσιο ή αναβαθμίζουν μια υπάρχουσα εγκατάσταση, η κατανόηση του τρόπου συνεργασίας αυτών των συστημάτων είναι το πρώτο βήμα προς την επιλογή του σωστούγραμμή παραγωγής τσιμεντόλιθων.

1. Ποια είναι τα κύρια συστήματα σε μια γραμμή παραγωγής μπλοκ σκυροδέματος;

Μια πλήρης γραμμή παραγωγής μπορεί γενικά να χωριστεί σε οκτώ λειτουργικά συστήματα. Η ακριβής διαμόρφωση εξαρτάται από τα προϊόντα-στόχους, την απαιτούμενη απόδοση, το επίπεδο αυτοματισμού, τη διάταξη του εργοστασίου και το επενδυτικό σχέδιο.

1.1 Σύστημα αποθήκευσης και παρτίδας πρώτων υλών

Κάθε προϊόν σκυροδέματος ξεκινά με πρώτες ύλες. Η ποιότητα, η συνοχή και οι αναλογίες τους επηρεάζουν άμεσα τις ιδιότητες των τελικών μπλοκ.

Ένα τυπικό σύστημα χειρισμού και παρτίδας πρώτων υλών περιλαμβάνει:

•Κάδοι αποθήκευσης αδρανών για άμμο, θρυμματισμένη πέτρα και άλλα αδρανή.

•Σιλό τσιμέντου για αποθήκευση χύδην τσιμέντου.

•Βιδωτοί μεταφορείς για τη μεταφορά τσιμέντου στον εξοπλισμό παρτίδας.

•Εξοπλισμός παρτίδας αδρανών για τη μέτρηση διαφορετικών κλασμάτων υλικού.

•Δοσομετρικές μονάδες νερού και πρόσμικτων για τον έλεγχο του μίγματος σκυροδέματος.

Το σύστημα παρτίδων μετρά τις απαιτούμενες ποσότητες κάθε συστατικού πριν εισέλθουν στο μίξερ. Η ακριβής αναλογία βοηθά στη διατήρηση σταθερών χαρακτηριστικών του μείγματος από τη μια παρτίδα παραγωγής στην άλλη.

Για τους κατασκευαστές που εργάζονται με τοπικά διαθέσιμα αδρανή ή ανακυκλωμένα υλικά, τα χαρακτηριστικά των υλικών αξίζουν ιδιαίτερης προσοχής. Η περιεκτικότητα σε υγρασία, η κατανομή μεγέθους σωματιδίων, η ταξινόμηση και η μεταβλητότητα του υλικού μπορούν όλα να επηρεάσουν τη διαδικασία παρτίδας.

Τι πρέπει να λάβουν υπόψη οι πελάτες;

Κατά την αξιολόγηση ασύστημα παρτίδων σκυροδέματος για παραγωγή μπλοκ, λάβετε υπόψη τον αριθμό των τύπων αδρανών, την απαιτούμενη ακρίβεια παρτίδας, τη χωρητικότητα αποθήκευσης και τη συμβατότητα με τον προβλεπόμενο αναμίκτη.

Εάν το εργοστάσιο σκοπεύει να χρησιμοποιήσει βιομηχανικά υποπροϊόντα όπως ιπτάμενη τέφρα ή σκωρία χάλυβα, η διαμόρφωση παρτίδων θα πρέπει επίσης να λαμβάνει υπόψη τα χαρακτηριστικά χειρισμού και τις απαιτήσεις σχεδιασμού μείγματος. Δεν είναι κάθε δευτερεύον υλικό κατάλληλο για κάθε προϊόν σκυροδέματος.

1.2 Σύστημα ανάμιξης σκυροδέματος

Αφού μετρηθούν οι πρώτες ύλες, περνούν στο σύστημα ανάμειξης.

Ο σκοπός αυτού του σταδίου είναι να κατανεμηθούν ομοιόμορφα το τσιμέντο, τα αδρανή, το νερό και άλλα εγκεκριμένα συστατικά σε όλο το μείγμα. Σε αντίθεση με τις συμβατικές εφαρμογές έτοιμου σκυροδέματος, πολλές διαδικασίες παραγωγής τσιμεντόλιθων χρησιμοποιούν μίγματα σκυροδέματος σχετικά χαμηλής καθίζησης ή ημίξηρου.

Το σύστημα ανάμιξης μπορεί να περιλαμβάνει:

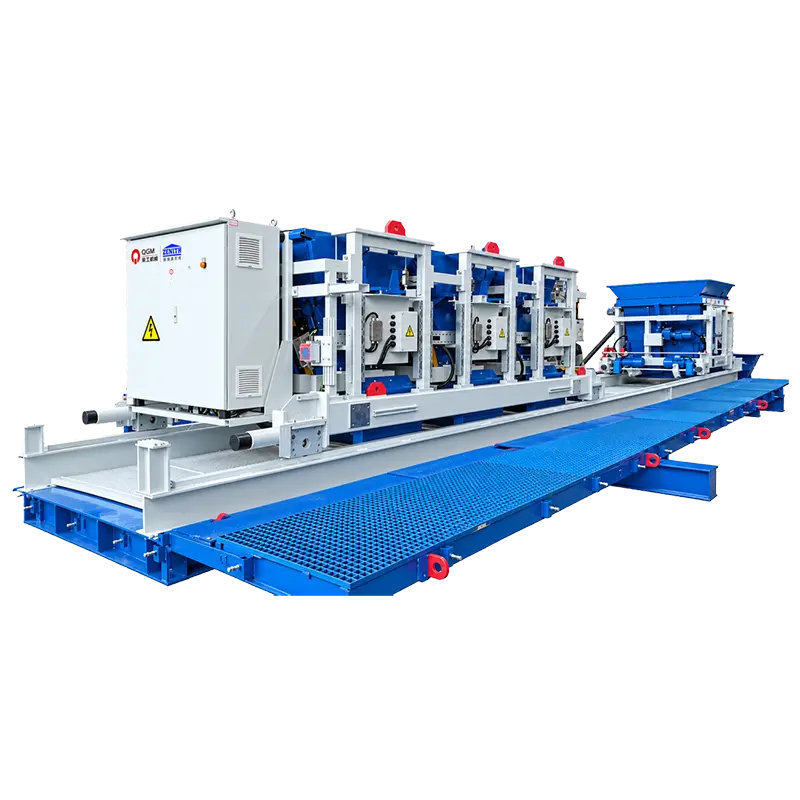
•Μπετονιέρες κύριου υλικού.

•Μίξερ προσώπου για προϊόντα που απαιτούν ξεχωριστή επιφανειακή στρώση.

•Πλατφόρμες ανάμειξης και εξοπλισμός σίτισης.

•Συστήματα δοσομέτρησης νερού και πρόσμικτων.

•Μεταφορείς ή ανελκυστήρες κάδου για τη μεταφορά μικτού σκυροδέματος.

Ορισμένες γραμμές παραγωγής ενσωματώνουν επίσης ένα ξεχωριστό σύστημα ανάμειξης χρωστικών για την κατασκευή έγχρωμων πλακών οδοστρώματος και άλλων διακοσμητικών προϊόντων σκυροδέματος.

Η ποιότητα ανάμειξης επηρεάζει περισσότερο από την εμφάνιση του τελικού μπλοκ. Ένα ασυνεπές μείγμα μπορεί να οδηγήσει σε διακυμάνσεις στην κατανομή του υλικού, τη συμπεριφορά συμπίεσης, τις διαστάσεις και την αντοχή του προϊόντος.

Τι πρέπει να λάβουν υπόψη οι πελάτες;

Ομπετονιέρα για μηχανή κατασκευής μπλοκ πρέπει να επιλέγονται σύμφωνα με τον απαιτούμενο κύκλο παραγωγής, τον όγκο παρτίδας, τη σύνθεση σκυροδέματος και τη γκάμα προϊόντων.

Είναι επίσης σημαντικό να γίνει διάκριση μεταξύ της ικανότητας ανάμειξης που αναφέρεται σε ένα φύλλο προδιαγραφών και της πραγματικής ποσότητας χρησιμοποιήσιμου σκυροδέματος που παρέχεται στη μηχανή μπλοκ. Ο αναμικτήρας πρέπει να προετοιμάσει και να εκκενώσει το υλικό αρκετά γρήγορα ώστε να υποστηρίζει τις συνεχείς εργασίες διαμόρφωσης.

1.3 Σύστημα μεταφοράς και διανομής υλικού

Μετά την ανάμιξη, το φρέσκο ​​σκυρόδεμα πρέπει να παραδοθεί στη μηχανή διαμόρφωσης χωρίς περιττές καθυστερήσεις ή διαχωρισμό υλικών.

Αυτός είναι ο ρόλος του συστήματος μεταφοράς και διανομής.

Ανάλογα με τη διάταξη παραγωγής, μπορεί να περιλαμβάνει:

•Μεταφορικές ταινίες για αδρανή και μικτό σκυρόδεμα.

•Ανελκυστήρες κουβά για κάθετη μεταφορά υλικού.

•Χοάνες μεταφοράς σκυροδέματος.

•Συσκευές διανομής Face-mix και base-mix.

•Κουφώματα τροφοδοσίας και μηχανισμοί διανομής υλικών.

Για την παραγωγή μπλοκ οδοστρώματος δύο στρώσεων, το υλικό βάσης και το υλικό πρόσοψης ενδέχεται να απαιτούν ξεχωριστές ρυθμίσεις ανάμειξης και τροφοδοσίας.

Ένα καλά σχεδιασμένο σύστημα μεταφοράς διατηρεί την παροχή υλικού συγχρονισμένη με τη μηχανή μπλοκ. Μειώνει επίσης τον περιττό χειροκίνητο χειρισμό και βοηθά στη διατήρηση μιας πιο οργανωμένης ροής παραγωγής.

Αυτό το τμήμα της γραμμής μερικές φορές υποτιμάται κατά τον προγραμματισμό του εργοστασίου. Ωστόσο, ακόμη και ένας ικανός αναμίκτης και μηχάνημα χύτευσης δεν μπορεί να λειτουργήσει συνεχώς εάν η μεταφορά υλικού γίνει επαναλαμβανόμενο εμπόδιο.

Τι πρέπει να λάβουν υπόψη οι πελάτες;

Όταν σχεδιάζετε απλήρως αυτόματη γραμμή παραγωγής τσιμεντόλιθων, εξετάστε την απόσταση μεταξύ του αναμίκτη και της μηχανής διαμόρφωσης, την ικανότητα του μεταφορέα, τα σημεία μεταφοράς και τον αριθμό των ροών υλικού.

Η διάταξη πρέπει να ελαχιστοποιεί τις περιττές μεταφορές, ενώ επιτρέπει επαρκή πρόσβαση για επιθεώρηση, καθαρισμό και συντήρηση.

1.4 Σύστημα διαμόρφωσης κύριου μπλοκ

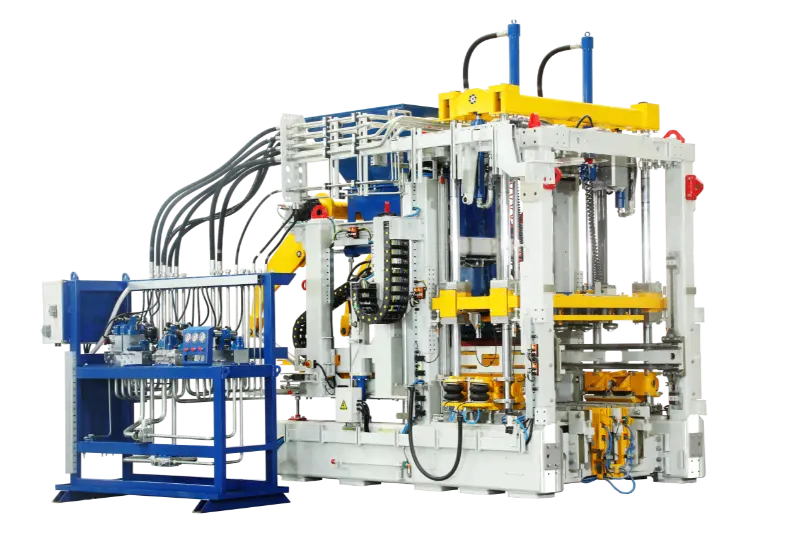
Η μηχανή κατασκευής μπλοκ είναι η κεντρική μονάδα διαμόρφωσης της γραμμής παραγωγής. Μετατρέπει τα παρασκευασμένα μείγματα σκυροδέματος σε προϊόντα με καθορισμένες διαστάσεις, σχήματα και χαρακτηριστικά επιφάνειας.

Οι περισσότερες σύγχρονες αυτόματες μηχανές τσιμεντόλιθων χρησιμοποιούν έναν συνδυασμό συστημάτων καλουπιών, κραδασμών, υδραυλικής πίεσης και ελεγχόμενης τροφοδοσίας υλικού για να σχηματίσουν προϊόντα σκυροδέματος.

Ένα τυπικό σύστημα διαμόρφωσης περιλαμβάνει:

•Το κύριο πλαίσιο μηχανής.

•Συγκροτήματα καλουπιού και κεφαλής παραβίασης.

•Σύστημα δόνησης.

•Υδραυλικό σύστημα.

•Σύστημα τροφοδοσίας υλικού.

•Μηχανισμός τροφοδοσίας και τοποθέτησης παλετών.

•Ηλεκτρικοί έλεγχοι και αυτοματισμοί.

Κατά την παραγωγή, το απαιτούμενο μείγμα σκυροδέματος διανέμεται στις κοιλότητες του καλουπιού. Δόνηση και πίεση στη συνέχεια συμπιέστε το υλικό στο καθορισμένο σχήμα προϊόντος. Τα φρεσκοκαλουπωμένα προϊόντα μεταφέρονται στη συνέχεια στο επόμενο στάδιο.

Οι διαφορετικές διαμορφώσεις καλουπιών επιτρέπουν σε μια πλατφόρμα μηχανής να κατασκευάζει διάφορα προϊόντα, ανάλογα με το εύρος λειτουργίας του μηχανήματος και τη ρύθμιση συμβατού εξοπλισμού.

Οι κοινές εφαρμογές περιλαμβάνουν:

•Κοίλοι τσιμεντόλιθοι.

•Μασίφ τσιμεντόλιθοι.

•Πλακόστρωτα από σκυρόδεμα.

•Κράσπεδα και κράσπεδα.

•Χορτοστρωτήρες και διαπερατές επιστρώσεις.

•Μπλοκ προστασίας πρανών.

•Άλλα προκατασκευασμένα προϊόντα σκυροδέματος.

Η τεχνολογία δόνησης του μηχανήματος, ο σχεδιασμός του καλουπιού, η διάταξη τροφοδοσίας και οι παράμετροι λειτουργίας επηρεάζουν την απόδοση διαμόρφωσης.

Τι πρέπει να λάβουν υπόψη οι πελάτες;

Όταν επιλέγετε ένααυτόματη μηχανή κατασκευής τσιμεντόλιθων, μην εστιάζετε αποκλειστικά στον διαφημιζόμενο χρόνο κύκλου του.

Ελέγξτε τις πραγματικές διαστάσεις του προϊόντος, τον αριθμό των προϊόντων ανά καλούπι, τις διαθέσιμες διαμορφώσεις καλουπιού, το σύστημα δόνησης, το μέγιστο ύψος του προϊόντος και τη συμβατότητα με το προβλεπόμενο μείγμα σκυροδέματος.

Ένα μηχάνημα κατάλληλο για τυπικούς κοίλους όγκους μπορεί να απαιτεί διαφορετικά εργαλεία ή διαμόρφωση για την κατασκευή μεγάλων προϊόντων επίστρωσης ή εξειδικευμένων μονάδων σκυροδέματος.

1.5 Σύστημα χειρισμού και κυκλοφορίας παλετών

Οι παλέτες παραγωγής παίζουν σημαντικό ρόλο στην αυτοματοποιημένη κατασκευή τσιμεντόλιθων.

Παρέχουν την επιφάνεια στήριξης κατά τη χύτευση και μεταφέρουν πρόσφατα διαμορφωμένα προϊόντα μέσω των επόμενων σταδίων χειρισμού και σκλήρυνσης. Σε πολλές αυτοματοποιημένες γραμμές παραγωγής, οι ίδιες παλέτες κυκλοφορούν πίσω στη μηχανή διαμόρφωσης για επαναχρησιμοποίηση.

Ένα τυπικό σύστημα χειρισμού παλετών μπορεί να περιλαμβάνει:

•Αυτόματοι τροφοδότες παλετών.

•Συσκευές τοποθέτησης παλετών.

•Μεταφορείς υγρού μπλοκ.

•Ανελκυστήρες και κατεβάσματα.

•Δακτυλικά αυτοκίνητα ή αυτοκίνητα μεταφοράς.

•Άδειοι μεταφορείς επιστροφής παλετών.

•Εξοπλισμός συλλογής και αποθήκευσης παλετών.

Η διαδικασία κυκλοφορίας ακολουθεί γενικά αυτή τη σειρά:

①Μια άδεια παλέτα παρέχεται και τοποθετείται στο μηχάνημα μπλοκ.

②Τα πρόσφατα χυτευμένα προϊόντα μεταφέρονται στην παλέτα.

③Η παλέτα και τα πράσινα μπλοκ κινούνται προς την περιοχή ωρίμανσης.

④Μετά τη σκλήρυνση, τα τελικά προϊόντα διαχωρίζονται από την παλέτα.

⑤Η άδεια παλέτα επιστρέφει στη μηχανή διαμόρφωσης για έναν άλλο κύκλο παραγωγής.

Αυτό είναι ένας συνεχής βρόχος και όχι μια μονόδρομη διαδικασία μεταφοράς.

Οι προδιαγραφές παλετών έχουν επίσης σημασία. Οι διαστάσεις, η επιπεδότητα, η ακαμψία, το βάρος και η αντίσταση σε επαναλαμβανόμενους κραδασμούς πρέπει να ταιριάζουν με το μηχάνημα και τον εξοπλισμό χειρισμού του μπλοκ.

Τι πρέπει να λάβουν υπόψη οι πελάτες;

Όταν επιλέγετε ένασύστημα χειρισμού παλετών μηχανής μπλοκ σκυροδέματος, αξιολογήστε τον αριθμό των παλετών που απαιτούνται για τον πλήρη κύκλο κυκλοφορίας, την ταχύτητα μεταφοράς, το υλικό παλέτας και τη μέθοδο χειρισμού.

Ανεπαρκείς ποσότητες παλετών μπορεί να διακόψουν την παραγωγή ακόμη και όταν το κύριο μηχάνημα και ο εξοπλισμός σκλήρυνσης έχουν επαρκή χωρητικότητα.

1.6 Σύστημα ωρίμανσης και χειρισμού Green-Block

Οι φρεσκοκομμένοι τσιμεντόλιθοι δεν είναι αμέσως έτοιμοι για χειρισμό, στοίβαξη ή παράδοση. Χρειάζονται κατάλληλες συνθήκες σκλήρυνσης για να αναπτύξουν την απαιτούμενη αντοχή και ανθεκτικότητα.

Το σύστημα σκλήρυνσης διαχειρίζεται την κίνηση, την αποθήκευση και τη σκλήρυνση των φρεσκοσχηματισμένων προϊόντων.

Ανάλογα με την κλίμακα παραγωγής και τη διάταξη του εργοστασίου, οι κοινές διαμορφώσεις περιλαμβάνουν:

Ράφια ωρίμανσης

Τα φρέσκα προϊόντα σε παλέτες μεταφέρονται σε καθορισμένες θέσεις ραφιών. Αυτή η διάταξη οργανώνει το χώρο ωρίμανσης και υποστηρίζει τη συστηματική κυκλοφορία παλετών.

Συστήματα ωρίμανσης δακτύλου-αυτοκίνητου

Ένα δάχτυλο αυτοκίνητο μεταφέρει παλέτες μεταξύ της περιοχής παραγωγής και των θέσεων ωρίμανσης. Χρησιμοποιείται συνήθως σε αυτοματοποιημένες γραμμές παραγωγής με οργανωμένα ράφια ωρίμανσης ή θαλάμους.

Συστήματα σκλήρυνσης υψηλού επιπέδου

Οι ανελκυστήρες, τα δάχτυλα βαγόνια και οι αυτοματοποιημένες ρυθμίσεις αποθήκευσης μετακινούν παλέτες σε περιοχές πολυμερισμού πολλαπλών επιπέδων. Αυτά τα συστήματα μπορούν να βοηθήσουν στην αξιοποίηση του διαθέσιμου χώρου του εργοστασίου.

Πολυμερισμός δαπέδου ή αυλής

Ορισμένες εγκαταστάσεις παραγωγής χρησιμοποιούν καθορισμένους χώρους δαπέδου για σκλήρυνση και προσωρινή αποθήκευση του προϊόντος. Αυτή η προσέγγιση μπορεί να περιλαμβάνει περισσότερο χειροκίνητο χειρισμό, ανάλογα με τον βαθμό αυτοματισμού.

Η κατάλληλη μέθοδος σκλήρυνσης εξαρτάται από τον τύπο του προϊόντος, τον όγκο παραγωγής, τον διαθέσιμο χώρο, το τοπικό κλίμα και την απαιτούμενη αποτελεσματικότητα χειρισμού.

Αξίζει να θυμόμαστε ότι η σκλήρυνση δεν είναι απλώς μια λειτουργία αποθήκευσης. Η θερμοκρασία, η υγρασία, η διάρκεια σκλήρυνσης και οι συνθήκες χειρισμού του προϊόντος επηρεάζουν την ανάπτυξη της αντοχής του σκυροδέματος.

Τι πρέπει να λάβουν υπόψη οι πελάτες;

Κατά την αξιολόγηση ασύστημα ωρίμανσης μπλοκ σκυροδέματος, κοιτάξτε πέρα ​​από τον αριθμό των διαθέσιμων θέσεων αποθήκευσης.

Λάβετε υπόψη τον πλήρη κύκλο κυκλοφορίας της παλέτας, την ικανότητα ωρίμανσης, τις περιβαλλοντικές συνθήκες, τις απαιτήσεις χειρισμού του προϊόντος και τον τρόπο με τον οποίο οι σκληρυμένες παλέτες επιστρέφουν στο στάδιο εκφόρτωσης και κυβισμού.

Το σύστημα ωρίμανσης πρέπει να είναι ικανό να δέχεται την έξοδο της μηχανής μορφοποίησης χωρίς να δημιουργείται ανεκτέλεστο φρέσκο ​​προϊόν.

1.7 Σύστημα κυβισμού και συσκευασίας τελικού προϊόντος

Μετά τη σκλήρυνση, τα προϊόντα σκυροδέματος μεταφέρονται στο τμήμα χειρισμού του τελικού προϊόντος.

Ο κύριος σκοπός αυτού του συστήματος είναι να διαχωρίσει τα προϊόντα από τις παλέτες τους, να τα τακτοποιήσει σε σταθερές στοίβες και να τα προετοιμάσει για αποθήκευση ή μεταφορά.

Ο τυπικός εξοπλισμός περιλαμβάνει:

•Αυτόματοι κύβοι.

•Διαχωριστές μπλοκ.

•Μεταφορείς προϊόντων.

•Συστήματα επιστροφής παλετών.

•Μηχανές ιμάντων ή περιτυλίγματος.

•Εξοπλισμός μεταφοράς τελικών προϊόντων.

Ένα αυτόματο σύστημα κυβισμού τακτοποιεί τα σκληρυμένα μπλοκ σε καθορισμένες διαμορφώσεις στοίβας. Ανάλογα με το σχεδιασμό του εξοπλισμού, μπορεί επίσης να διαχωρίσει τα προϊόντα από τις παλέτες παραγωγής τους και να επιστρέψει κενές παλέτες στο σύστημα κυκλοφορίας.

Στη συνέχεια, ο εξοπλισμός συσκευασίας ασφαλίζει τις έτοιμες στοίβες για αποθήκευση, χειρισμό ή παράδοση.

Για τους κατασκευαστές που προμηθεύουν διανομείς, εργολάβους κατασκευών και έργα υποδομής, το τμήμα του τελικού προϊόντος είναι ιδιαίτερα σημαντικό. Η κακώς οργανωμένη στοίβαξη ή ο χειρισμός μπορεί να βλάψει τα προϊόντα αφού ολοκληρώσουν τις διαδικασίες διαμόρφωσης και σκλήρυνσης.

Τι πρέπει να λάβουν υπόψη οι πελάτες;

Όταν επιλέγετε ένααυτόματο σύστημα κυβισμού και συσκευασίας μπλοκ σκυροδέματος, επιβεβαιώστε τη συμβατότητά του με τις διαστάσεις του προϊόντος, τις διαμορφώσεις στοίβας, τις απαιτήσεις χειρισμού και την έξοδο του κύριου μηχανήματος.

Υπάρχει μικρή αξία στην αύξηση της ικανότητας χύτευσης εάν ο εξοπλισμός κυβισμού και συσκευασίας δεν μπορεί να επεξεργαστεί τα τελικά προϊόντα με συγκρίσιμο ρυθμό.

1.8 Κεντρικό Σύστημα Ηλεκτρικού Ελέγχου και Αυτοματισμού

Το τελικό σύστημα συνδέει τα διάφορα στάδια παραγωγής και συντονίζει τη λειτουργία τους.

Οι σύγχρονες αυτόματες γραμμές παραγωγής χρησιμοποιούν συνήθως συστήματα ελέγχου που βασίζονται σε PLC, βιομηχανικούς πίνακες αφής, αισθητήρες και δίκτυα επικοινωνίας για τη διαχείριση των κινήσεων του εξοπλισμού και των ακολουθιών παραγωγής.

Ανάλογα με τη διαμόρφωση, το σύστημα ελέγχου μπορεί να συντονίσει:

•Παρτίδα αδρανών και δοσολογία υλικού.

•Λειτουργία μείκτη και εκκένωση υλικού.

•Τροφοδοσία και διανομή υλικού.

•Μπλοκάρετε τις κινήσεις της μηχανής και τους κύκλους σχηματισμού.

•Λειτουργίες μεταφοράς και σκλήρυνσης παλετών.

•Χειρισμός τελικού προϊόντος.

•Παρακολούθηση κατάστασης εξοπλισμού και συλλογή δεδομένων παραγωγής.

Μια κεντρική ρύθμιση ελέγχου βοηθά τους χειριστές να παρακολουθούν τη διαδικασία παραγωγής από μια συντονισμένη διεπαφή αντί να διαχειρίζονται κάθε μηχανή ανεξάρτητα.

Οι δυνατότητες ψηφιακής παρακολούθησης μπορούν επίσης να υποστηρίξουν τον προγραμματισμό συντήρησης παρέχοντας πρόσβαση σε πληροφορίες λειτουργίας του εξοπλισμού και εντοπίζοντας συνθήκες που απαιτούν προσοχή.

Τι πρέπει να λάβουν υπόψη οι πελάτες;

Κατά την αξιολόγηση αΣύστημα ελέγχου PLC για αυτόματη γραμμή παραγωγής μπλοκ, ελέγξτε την πλατφόρμα ελέγχου, τις απαιτήσεις επικοινωνίας εξοπλισμού, τα διαθέσιμα δεδομένα λειτουργίας, τις λειτουργίες συναγερμού και το εύρος της απομακρυσμένης παρακολούθησης.

Το σύστημα ελέγχου θα πρέπει επίσης να επιτρέπει την κατάλληλη πρόσβαση για αντιμετώπιση προβλημάτων, προσαρμογή παραμέτρων και τακτική συντήρηση.

2. Πώς λειτουργούν αυτά τα συστήματα μαζί σε μια ολοκληρωμένη γραμμή παραγωγής;

Η κατανόηση κάθε συστήματος ξεχωριστά είναι χρήσιμη. Αλλά για έναν επενδυτή εργοστασίου, το πιο σημαντικό ερώτημα είναι πώς λειτουργεί ο εξοπλισμός ως μία διαδικασία παραγωγής.

Μια τυπική ροή εργασίας αυτόματης παραγωγής τσιμεντόλιθων μπορεί να συνοψιστεί ως εξής:Αποθήκευση Πρώτων Υλών→ Παρτίδα→ Μίξη→ Μεταφορά υλικού→ Σχηματισμός μπλοκ→ Μεταφορά παλετών→ Ωρίμανση→ Κυβοποίηση→ Συσκευασία→ Αποθήκευση τελικού προϊόντος

Στη συνέχεια, οι κενές παλέτες επιστρέφουν στη μηχανή διαμόρφωσης, ολοκληρώνοντας τον κύκλο κυκλοφορίας. Κάθε στάδιο εξαρτάται από την απόδοση του προηγούμενου και του επόμενου σταδίου.

Για παράδειγμα, εάν τα συστήματα παρτίδας και ανάμειξης δεν μπορούν να τροφοδοτήσουν αρκετό σκυρόδεμα, η μηχανή μπλοκ μπορεί να χρειαστεί να περιμένει για υλικό. Εάν η μεταφορά παλετών είναι πολύ αργή, μπορεί να συσσωρευτούν πρόσφατα χυτευμένα προϊόντα γύρω από το μηχάνημα. Εάν το σύστημα σκλήρυνσης δεν διαθέτει επαρκή χωρητικότητα, ολόκληρη η ροή παραγωγής μπορεί να περιοριστεί.

Αυτός είναι ο λόγος για τον οποίο η συνολική απόδοση του απλήρης γραμμή παραγωγής τσιμεντόλιθων θα πρέπει να αξιολογείται ως συντονισμένο σύστημα και όχι με σύγκριση μεμονωμένων προδιαγραφών μηχανών.

Ποιο σύστημα έχει τη μεγαλύτερη επίδραση στην παραγωγική ικανότητα;

Δεν υπάρχει ενιαία απάντηση για κάθε εργοστάσιο.

Η κύρια μηχανή μπλοκ καθορίζει την ικανότητα διαμόρφωσης, αλλά η πραγματική παραγωγή εξαρτάται από την ικανότητα και τον ρυθμό λειτουργίας ολόκληρης της γραμμής.

Αρκετοί παράγοντες αξίζουν ιδιαίτερης προσοχής:

•Παρτίδα και ανάμειξη: Μπορεί το σύστημα να παρέχει αρκετό σκυρόδεμα στα απαιτούμενα διαστήματα;

•Σχηματισμός μπλοκ: Μπορεί το μηχάνημα να επιτύχει τον απαιτούμενο χρόνο κύκλου και την ποσότητα προϊόντος ανά καλούπι;

•Κυκλοφορία παλετών: Υπάρχουν αρκετές παλέτες διαθέσιμες για τη διατήρηση της συνεχούς παραγωγής;

•Ωρίμανση: Μπορεί το σύστημα να φιλοξενήσει τον απαιτούμενο όγκο πράσινων προϊόντων;

•Κύβος και συσκευασία: Μπορούν τα τελικά προϊόντα να υποβληθούν σε επεξεργασία χωρίς να δημιουργηθεί εκκρεμές κατάντη;

Ένας χρήσιμος τρόπος προσέγγισης της επιλογής εξοπλισμού είναι ο εντοπισμός της πιθανής συμφόρησης σε κάθε στάδιο πριν οριστικοποιηθεί η διαμόρφωση της γραμμής παραγωγής.

3. Πώς πρέπει οι πελάτες να επιλέξουν τη σωστή γραμμή παραγωγής μπλοκ σκυροδέματος;

Δεν χρειάζεται κάθε κατασκευαστής ένα πλήρως αυτοματοποιημένο εργοστάσιο υψηλής χωρητικότητας. Η σωστή γραμμή παραγωγής είναι αυτή που ταιριάζει με τις πραγματικές απαιτήσεις παραγωγής της επιχείρησης και μπορεί να υποστηρίξει τη μελλοντική της ανάπτυξη χωρίς περιττές επενδύσεις.

Πριν ζητήσουν προσφορές, οι πελάτες θα πρέπει να διευκρινίσουν αρκετούς βασικούς παράγοντες.

3.1 Καθορίστε τα προϊόντα-στόχους σας

Ξεκινήστε με τα προϊόντα που σκοπεύετε να κατασκευάσετε. Παράγετε κυρίως κούφια και συμπαγείς λίθους για την κατασκευή κτιρίων; Σκοπεύετε να κατασκευάσετε λιθόστρωτα, πεζοδρόμια, επιστρώσεις χόρτου ή διακοσμητικά προϊόντα από σκυρόδεμα;

Διαφορετικά προϊόντα μπορεί να απαιτούν διαφορετικά καλούπια, σκευάσματα υλικών, διατάξεις τροφοδοσίας και παραμέτρους μορφοποίησης.

Μια γραμμή παραγωγής που σχεδιάζεται γύρω από ένα σαφώς καθορισμένο χαρτοφυλάκιο προϊόντων είναι πιο εύκολο να διαμορφωθεί και να αξιολογηθεί.

3.2 Υπολογισμός ρεαλιστικών απαιτήσεων παραγωγής

Μην επιλέγετε ένα μηχάνημα μόνο και μόνο επειδή η διαφημιζόμενη χωρητικότητά του φαίνεται ελκυστική. Αντίθετα, υπολογίστε την απαιτούμενη ημερήσια απόδοση ή απόδοση με βάρδιες με βάση τις αναμενόμενες παραγγελίες, τις ώρες λειτουργίας, τις διαστάσεις του προϊόντος και τις διαμορφώσεις καλουπιών.

Ζητήστε από τους προμηθευτές να διευκρινίσουν:

•Διαστάσεις προϊόντος που χρησιμοποιούνται για τον υπολογισμό της χωρητικότητας.

•Αριθμός προϊόντων ανά καλούπι.

•Χρόνος κύκλου μηχανής.

•Αναμενόμενες ώρες λειτουργίας.

•Παραδοχές παραγωγής και συνθήκες λειτουργίας.

•Είτε η αναφερόμενη απόδοση αναφέρεται στην κύρια μηχανή είτε στην πλήρη γραμμή παραγωγής.

Αυτές οι λεπτομέρειες κάνουν τις συγκρίσεις προμηθευτών πιο ουσιαστικές.

3.3 Αξιολόγηση πρώτων υλών και τοπικών συνθηκών

Η διαθεσιμότητα πρώτων υλών ποικίλλει σημαντικά μεταξύ των περιοχών.

Ορισμένοι κατασκευαστές βασίζονται κυρίως σε φυσική άμμο και αδρανή υλικά, ενώ άλλοι χρησιμοποιούν κατάλληλα βιομηχανικά υποπροϊόντα ή ανακυκλωμένα υλικά ως μέρος των συνθέσεων σκυροδέματος τους.

Οι κλιματικές συνθήκες έχουν επίσης σημασία. Οι υψηλές θερμοκρασίες, η υγρασία, οι βροχοπτώσεις και οι εποχιακές αλλαγές μπορεί να επηρεάσουν την αποθήκευση υλικού, τον έλεγχο της υγρασίας, τις ρυθμίσεις σκλήρυνσης και τη λειτουργία του εργοστασίου.

Ένα κατάλληλοδιαμόρφωση εργοστασίου κατασκευής τσιμεντόλιθων Επομένως, θα πρέπει να βασίζεται στις πραγματικές συνθήκες τοπικής παραγωγής και όχι μόνο σε ένα τυπικό πακέτο εξοπλισμού.

3.4 Επιλέξτε ένα κατάλληλο επίπεδο αυτοματισμού

Ο αυτοματισμός θα πρέπει να λύσει μια πραγματική λειτουργική απαίτηση.

Μια ημιαυτόματη γραμμή μπορεί να είναι κατάλληλη για κατασκευαστές με χαμηλότερους στόχους παραγωγής, διαθέσιμο εργατικό δυναμικό ή περιορισμένο αρχικό προϋπολογισμό επένδυσης.

Μια πλήρως αυτόματη γραμμή παραγωγής μπορεί να είναι πιο κατάλληλη όταν ο όγκος παραγωγής, η ποικιλία προϊόντων, η κυκλοφορία παλετών και η διαχείριση εργασίας δικαιολογούν υψηλότερο επίπεδο ενοποίησης.

Κατά τη σύγκριση των διαμορφώσεων, λάβετε υπόψη το πλήρες εύρος της επένδυσης, συμπεριλαμβανομένου του χειρισμού υλικών, της κυκλοφορίας παλετών, της σκλήρυνσης, του κύβους, της συσκευασίας και των συστημάτων ελέγχου.

3.5 Σχεδιάστε τη διάταξη του εργοστασίου πριν παραγγείλετε τον εξοπλισμό

Ο χώρος του εργοστασίου και η διάταξη του εξοπλισμού επηρεάζουν τη ροή του υλικού, το χειρισμό του προϊόντος και τη μελλοντική επέκταση.

Πριν επιβεβαιώσετε μια γραμμή παραγωγής, ελέγξτε:

•Διαθέσιμο εμβαδόν εργοστασίου και ύψος κτιρίου.

•Αποθήκευση πρώτων υλών και πρόσβαση στην παράδοση.

•Θεμέλια εξοπλισμού και απαιτήσεις εγκατάστασης.

•Διαδρομές μεταφοράς και σημεία μεταφοράς.

•Χωρητικότητα ωρίμανσης και αποθήκευσης τελικού προϊόντος.

•Απαιτήσεις παροχής ηλεκτρικής ενέργειας, νερού και πεπιεσμένου αέρα.

•Πρόσβαση συντήρησης και δυνητικός χώρος επέκτασης.

Μια καλά σχεδιασμένη διάταξη μειώνει την περιττή κίνηση υλικών και κάνει την καθημερινή λειτουργία πιο διαχειρίσιμη.

4. Γιατί μια ισορροπημένη γραμμή παραγωγής έχει μεγαλύτερη σημασία από μια ενιαία μηχανή υψηλής απόδοσης

Είναι δελεαστικό να επικεντρωθεί το μεγαλύτερο μέρος του επενδυτικού προϋπολογισμού στην κύρια μηχανή κατασκευής μπλοκ. Εξάλλου, είναι το πιο ορατό κομμάτι του εξοπλισμού και το κέντρο της διαδικασίας διαμόρφωσης.

Αλλά μια γραμμή παραγωγής είναι τόσο αποτελεσματική όσο ο πιο αδύναμος επιχειρησιακός κρίκος της.

Σκεφτείτε ένα εργοστάσιο με μηχανή χύτευσης υψηλής ταχύτητας αλλά μικρότερου μεγέθους μίξερ. Το μηχάνημα μπορεί να χρειαστεί να περιμένει για σκυρόδεμα. Ένα άλλο εργοστάσιο μπορεί να έχει επαρκή ικανότητα ανάμειξης και διαμόρφωσης, αλλά πολύ λίγες παλέτες παραγωγής, περιορίζοντας τον αριθμό των προϊόντων που μπορούν να μετακινηθούν μέσω της ωρίμανσης.

Αυτά δεν είναι μεμονωμένα προβλήματα εξοπλισμού. Είναι ζητήματα ρύθμισης παραμέτρων σε επίπεδο συστήματος.

Μια ισορροπημένη γραμμή παραγωγής πρέπει να επιτυγχάνει τρία πράγματα:

Συνεπής παροχή υλικών: Η παρτίδα, η ανάμειξη και η μεταφορά πρέπει να υποστηρίζουν τον ρυθμό παραγωγής της μηχανής διαμόρφωσης.

Συνεχής κυκλοφορία προϊόντος: Η τροφοδοσία παλετών, ο χειρισμός υγρού μπλοκ, η σκλήρυνση και η επιστροφή παλετών πρέπει να λειτουργούν ως συντονισμένος βρόχος.

Αντιστοιχισμένη χωρητικότητα κατάντη: Ο κύβος, η συσκευασία και ο χειρισμός του τελικού προϊόντος πρέπει να συμβαδίζουν με τον όγκο των ωριμασμένων προϊόντων.

Για τους πελάτες, αυτό σημαίνει σύγκριση πλήρεις διαμορφώσεις παραγωγής αντί να εξετάζουν την τιμή ή την ονομαστική χωρητικότητα ενός μηχανήματος μεμονωμένα.

5. Πώς το QGM προσεγγίζει τη διαμόρφωση γραμμής παραγωγής μπλοκ σκυροδέματος

Μόλις τα βασικά συστήματα και οι σχέσεις τους είναι ξεκάθαρα, το επόμενο βήμα είναι να εντοπιστεί ένας κατασκευαστής εξοπλισμού ικανός να ταιριάξει τη γραμμή παραγωγής με τις πραγματικές απαιτήσεις του εργοστασίου.

Με περισσότερα από 40 χρόνια εμπειρίας στη βιομηχανία μηχανημάτων προϊόντων σκυροδέματος,QGM (Quangong Machinery Co., Ltd.)παρέχει εξοπλισμό κατασκευής τσιμεντόλιθων και λύσεις γραμμής παραγωγής για κατασκευαστές που εξυπηρετούν διαφορετικές αγορές και εφαρμογές προϊόντων.

Το 2014, η QGM εξαγόρασε πλήρως τη γερμανική Zenith Maschinenfabrik GmbH, μια εταιρεία με περισσότερα από 60 χρόνια ιστορίας μηχανικής εκείνη την εποχή, και ίδρυσε ένα κέντρο τεχνολογικής έρευνας και ανάπτυξης στη Γερμανία. Αυτό έφερε τη γερμανική τεχνογνωσία στις ευρύτερες δυνατότητες ανάπτυξης και κατασκευής εξοπλισμού της QGM.

Αντί να αντιμετωπίζει κάθε έργο ως ένα πανομοιότυπο πακέτο εξοπλισμού, ο σχεδιασμός της γραμμής παραγωγής θα πρέπει να λαμβάνει υπόψη τα προβλεπόμενα προϊόντα, τις πρώτες ύλες, τους στόχους παραγωγής, τη διάταξη του εργοστασίου και το απαιτούμενο επίπεδο αυτοματισμού.

5.1 Επιλογές εξοπλισμού για διαφορετικές απαιτήσεις παραγωγής

Το χαρτοφυλάκιο εξοπλισμού της QGM περιλαμβάνει διάφορες σειρές μηχανών που έχουν σχεδιαστεί για διαφορετικές εφαρμογές κατασκευής προϊόντων σκυροδέματος.

•Σειρά ZN: Πλήρως αυτόματες μηχανές κατασκευής μπλοκ που διαθέτουν τεχνολογία δόνησης με σερβοκινητήρα και ευέλικτες διαμορφώσεις παραγωγής.

•Σειρά T: Σχεδιασμένο για εφαρμογές χύτευσης πολλαπλών προϊόντων, με ρυθμιζόμενες παραμέτρους παραγωγής και διαμορφώσεις για διαφορετικά προϊόντα σκυροδέματος.

•Σειρά ZENITH: Λύσεις εξοπλισμού γερμανικής μηχανικής, συμπεριλαμβανομένης της καθιερωμένης τεχνολογίας παραγωγής πολλαπλών επιπέδων, όπως το ZENITH 940.

Το κατάλληλο μηχάνημα εξαρτάται από τα προϊόντα-στόχους, την απαιτούμενη απόδοση, τη διαμόρφωση καλουπιού και τη διαδικασία παραγωγής.

Για παράδειγμα, ένας κατασκευαστής που εστιάζει σε πολλές κατηγορίες προϊόντων μπλοκ και πλακόστρωτων μπορεί να δώσει προτεραιότητα στις εύκαμπτες διαμορφώσεις καλουπιών και στις ρυθμιζόμενες παραμέτρους δόνησης. Ένα έργο που απαιτεί παραγωγή πολλαπλών στρωμάτων μπορεί να αξιολογήσει μια διαφορετική ιδέα της μηχανής και μια διάταξη χειρισμού υλικού.

5.2 Ενσωμάτωση της τεχνολογίας διαμόρφωσης με τον αυτοματισμό γραμμής παραγωγής

Το κύριο μηχάνημα είναι μόνο ένα μέρος της ολοκληρωμένης λύσης κατασκευής.

Ανάλογα με τη διαμόρφωση του έργου, ο σχεδιασμός της γραμμής παραγωγής μπορεί επίσης να περιλαμβάνει εξοπλισμό παρτίδας και ανάμειξης, μεταφορά υλικού, χειρισμό παλετών, ρυθμίσεις σκλήρυνσης, κύβους και σχετικά συστήματα αυτοματισμού.

Η Intelligent Equipment Cloud Service Platform της QGM παρέχει δυνατότητες διαχείρισης ψηφιακού εξοπλισμού, συμπεριλαμβανομένης της ηλεκτρονικής παρακολούθησης εξοπλισμού, απομακρυσμένων αναβαθμίσεων, πρόβλεψης και διάγνωσης σφαλμάτων, αξιολογήσεων υγείας του εξοπλισμού και αναφορών κατάστασης λειτουργίας.

Αυτές οι λειτουργίες βοηθούν τους κατασκευαστές να έχουν πρόσβαση στις πληροφορίες λειτουργίας του εξοπλισμού και υποστηρίζουν πιο συστηματική διαχείριση συντήρησης.

Για τις εγκαταστάσεις που επιδιώκουν να βελτιώσουν την ορατότητα της παραγωγής, η ψηφιακή παρακολούθηση μπορεί να συμπληρώσει τον μηχανικό και ηλεκτρικό αυτοματισμό που είναι ήδη ενσωματωμένος στη διαδικασία παραγωγής.

5.3 Η διαμόρφωση πρέπει να ξεκινά με τις απαιτήσεις παραγωγής του πελάτη

Μια κατάλληλη γραμμή παραγωγής δεν είναι απαραίτητα η μεγαλύτερη ή η πιο αυτοματοποιημένη.

Για ένα νέο εργοστάσιο, η προτεραιότητα μπορεί να είναι η καθιέρωση μιας πρακτικής διαδικασίας παραγωγής με περιθώρια για μελλοντική επέκταση. Για έναν υπάρχοντα κατασκευαστή, η εστίαση μπορεί να είναι η βελτίωση του χειρισμού των υλικών, η εισαγωγή πρόσθετων τύπων προϊόντων ή η αναβάθμιση επιλεγμένων σταδίων παραγωγής.

Όταν συζητούν ένα έργο με την QGM, οι κατασκευαστές θα πρέπει να προετοιμάζουν πληροφορίες σχετικά με:

•Στόχοι προϊόντων σκυροδέματος και οι διαστάσεις τους.

•Απαιτούμενη παραγωγή ανά βάρδια ή ημέρα.

•Διαθέσιμες πρώτες ύλες και χαρακτηριστικά μείγματος.

•Διαστάσεις εργοστασίου και συνθήκες τοποθεσίας.

•Επιθυμητό επίπεδο αυτοματισμού.

•Υφιστάμενος εξοπλισμός, εάν το έργο περιλαμβάνει αναβάθμιση.

Αυτές οι πληροφορίες παρέχουν ένα πιο χρήσιμο σημείο εκκίνησης για την αξιολόγηση του κατάλληλουαυτόματη γραμμή παραγωγής τσιμεντόλιθων διαμόρφωση.

6. Τελικές σκέψεις: Δημιουργήστε το σύστημα παραγωγής γύρω από την επιχείρησή σας

Μια σύγχρονη γραμμή παραγωγής τσιμεντόλιθων είναι ένα ολοκληρωμένο σύστημα παραγωγής. Ο χειρισμός πρώτων υλών, η παρτίδα, η ανάμειξη, ο σχηματισμός, η κυκλοφορία παλετών, η σκλήρυνση, ο κυβισμός, η συσκευασία και ο αυτοματισμός συμβάλλουν στο τελικό αποτέλεσμα παραγωγής.

Για τους πελάτες, η πιο σημαντική απόφαση δεν είναι απλώς ποια μηχανή κατασκευής μπλοκ να αγοράσουν. Είναι ο τρόπος διαμόρφωσης της πλήρους διαδικασίας παραγωγής γύρω από τα προϊόντα που σκοπεύουν να κατασκευάσουν, τα υλικά που έχουν στη διάθεσή τους και την παραγωγή που απαιτεί η αγορά τους.

Η QGM συνδυάζει την εμπειρία κατασκευής τσιμεντόλιθων με τις σειρές εξοπλισμού ZN, T και ZENITH για να εξυπηρετήσει διαφορετικές εφαρμογές παραγωγής.

Σχεδιάζετε ένα νέο εργοστάσιο τσιμεντόλιθων ή αναβάθμιση μιας υπάρχουσας γραμμής παραγωγής; Επικοινωνήστε με την QGM για να συζητήσετε τα προϊόντα-στόχους, τις απαιτήσεις παραγωγής και τη διαμόρφωση του εξοπλισμού σας. Ένα καλά ταιριαστό σύστημα παραγωγής ξεκινά με την κατανόηση των αναγκών του εργοστασίου σας.

Συχνές ερωτήσεις

1. Τι εξοπλισμός χρειάζεται για μια πλήρη γραμμή παραγωγής τσιμεντόλιθων;

Μια πλήρης γραμμή παραγωγής τσιμεντόλιθων τυπικά περιλαμβάνει σύστημα αποθήκευσης και παρτίδας πρώτων υλών, μπετονιέρα, εξοπλισμό μεταφοράς υλικών, μηχανή κατασκευής μπλοκ, σύστημα χειρισμού παλετών, σύστημα σκλήρυνσης, αυτόματο cuber, εξοπλισμό συσκευασίας και κεντρικό σύστημα ελέγχου. Η ακριβής διαμόρφωση εξαρτάται από την παραγωγική ικανότητα, το εύρος προϊόντων και τις απαιτήσεις αυτοματισμού.

2. Ποιος είναι ο ρόλος της μηχανής κατασκευής μπλοκ σε μια γραμμή παραγωγής;

Η μηχανή κατασκευής μπλοκ είναι η κεντρική μονάδα διαμόρφωσης. Χρησιμοποιεί καλούπια, κραδασμούς, συμπίεση και ελεγχόμενη τροφοδοσία υλικών για να διαμορφώσει μίγματα σκυροδέματος σε προϊόντα όπως κοίλα μπλοκ, συμπαγείς λίθοι, πλάκες οδοστρώματος και κράσπεδα.

3. Γιατί είναι σημαντικό ένα σύστημα ωρίμανσης στην κατασκευή τσιμεντόλιθων;

Η σκλήρυνση επιτρέπει στα προϊόντα φρεσκοκαλουπωμένου σκυροδέματος να αναπτύξουν την απαιτούμενη αντοχή και ανθεκτικότητα υπό κατάλληλες συνθήκες. Ένα σωστά διαμορφωμένο σύστημα ωρίμανσης διαχειρίζεται επίσης την αποθήκευση προϊόντων, την κυκλοφορία παλετών και τη μετακίνηση πράσινων και σκληρυμένων μπλοκ μέσω της γραμμής παραγωγής.

4. Κάθε γραμμή παραγωγής τσιμεντόλιθων χρειάζεται αυτόματο χειρισμό παλετών και συστήματα κυβισμού;

Όχι απαραίτητα. Οι μικρότερες ή ημιαυτόματες εγκαταστάσεις μπορούν να χρησιμοποιούν χειροκίνητο χειρισμό ή χειρισμό με περονοφόρα. Οι μεγαλύτερες αυτοματοποιημένες εγκαταστάσεις συχνά ενσωματώνουν αυτόματους τροφοδότες παλετών, μεταφορείς, συστήματα μεταφοράς ωρίμανσης, κύβους και εξοπλισμό συσκευασίας για τη μείωση του χειροκίνητου χειρισμού και τον συντονισμό της κίνησης του προϊόντος.

5. Πώς επιλέγω τη σωστή αυτόματη γραμμή παραγωγής τσιμεντόλιθων;

Ξεκινήστε ορίζοντας τα προϊόντα-στόχους σας, την απαιτούμενη παραγωγή παραγωγής, τις διαθέσιμες πρώτες ύλες, τη διάταξη του εργοστασίου και τις απαιτήσεις αυτοματισμού. Στη συνέχεια, αξιολογήστε την ικανότητα κάθε σταδίου παραγωγής, συμπεριλαμβανομένης της παρτίδας, της ανάμειξης, του σχηματισμού, της κυκλοφορίας παλετών, της σκλήρυνσης και του κυβισμού. Η πλήρης διαμόρφωση θα πρέπει να ταιριάζει με τις απαιτήσεις λειτουργίας σας αντί να βασίζεται μόνο στην ονομαστική χωρητικότητα του κύριου μηχανήματος.

Σχετικά Νέα
Αφήστε μου ένα μήνυμα
X
Χρησιμοποιούμε cookies για να σας προσφέρουμε καλύτερη εμπειρία περιήγησης, να αναλύσουμε την επισκεψιμότητα του ιστότοπου και να εξατομικεύσουμε το περιεχόμενο. Χρησιμοποιώντας αυτόν τον ιστότοπο, συμφωνείτε με τη χρήση των cookies από εμάς. Πολιτική Απορρήτου
ΑπορρίπτωΑποδέχομαι